Бетон — один из самых массовых созданных человеком материалов. Но его главный компонент – цемент, связан примерно с 7% мировых выбросов CO₂. Глобальные выбросы цементно-бетонного сектора превышают 2,5 млрд тонн CO₂ в год.
Урбанизация продолжается, численность населения растет, расчет спрос на жилье, на строительные материалы. Возникает задача: как строить больше, используя меньше углерода? У цемента появляется новая характеристика — углеродный след. И постепенно она становится такой же экономически значимой, как цена и прочность.
Структура статьи:
-
Почему цемент связан с большими выбросами CO₂
-
Почему клинкер — ключевой фактор
-
Как CBAM превращает выбросы в экономическую стоимость
-
Какие данные CBAM требует от производителя цемента
-
Упрощённый пример: стоимость выбросов клинкера по CBAM
-
Полный модельный расчёт CBAM для 300 000 т цемента
-
Как стоимость будет меняться до 2034 года
-
Какие технологии позволяют сократить эту стоимость
-
Финансирование проектов декарбонизации — CIF
-
Что это означает для цементной промышленности Узбекистана
1. Почему цемент связан с большими выбросами CO₂?
В процессе производства цемента CO₂ возникает дважды:
-
Источник №1 — топливо — надо нагреть огромную печь.
-
Источник №2 — сам известняк — при нагревании карбонат кальция химически распадается и выделяет CO₂.
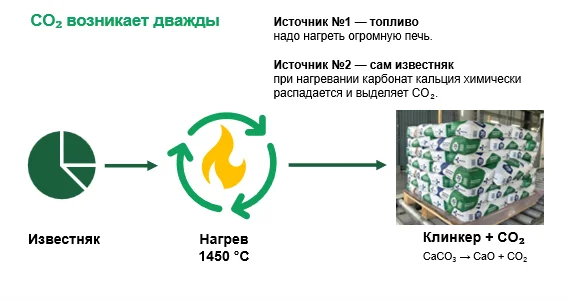
Около 60% прямых выбросов цементного производства связано с химическим разложением карбонатов, а около 40% — со сжиганием топлива и обеспечением необходимой температуры процесса. Дополнительно при расчёте углеродного следа и CBAM учитываются косвенные выбросы, прежде всего связанные с потребляемой электроэнергией. Даже если цементный завод полностью перевести на возобновляемую электроэнергию, процессные (химические) выбросы от известняка не исчезнут.
2. Почему клинкер — ключевой фактор выбросов СО2?
-
Обычный портландцемент до ~80–95% клинкера
-
Инновационный LC3 около 50% клинкера.
Инновационные технологии, такие как LC3 не пытается поймать CO₂ после того, как мы его создали. Они позволяют изначально не создавать значительную часть этих выбросов благодаря оптимизации технологического процесса.
То, что технологи называют клинкер-фактором, регулятор трансграничного углеродного регулирования CBAM уже превратил в экономически значимый показатель продукта.
«Для цемента обязательно учитывается отношение массы клинкера к массе цемента — clinker-to-cement ratio, или клинкер-фактор» из методологии CBAM.
3. Как CBAM превращает выбросы в экономическую стоимость
С 1 января 2026 года действует основная фаза CBAM. ЕС требует от импортёров определённых углеродоёмких товаров учитывать встроенные выбросы продукции и приобретать соответствующее количество CBAM-сертификатов. Цена сертификата связана с ценой углерода в европейской системе торговли выбросами — EU ETS.
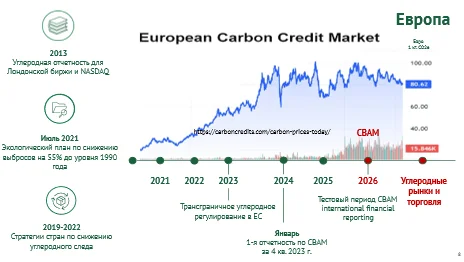
В Узбекистане происходит формирование собственной нормативной базы и политики, которая коррелируется с международными рынками и ведет к формированию возможностей участвовать в международном рынке углеродных единиц. Что в свою очередь является важным экономическим механизмом.
-
Раньше цена цемента формировалась: стоимость производства + логистика
-
Теперь: стоимость производства + логистика + углеродный след
4. Какие данные CBAM требует от производителя цемента
CBAM смотрит не только на завод. Он смотрит внутрь продукта. Для цемента учитываются соответствующие прекурсоры — прежде всего клинкер и кальцинированная глина, если она используется. Очень важная деталь — производитель должен передавать информацию о доле клинкера в цементе. Для цементной отрасли под CBAM попадают, среди прочего:
-
кальцинированная глина — код CN 2507 00 80;
-
цементный клинкер — CN 2523 10 00;
-
белый портландцемент;
-
другой портландцемент;
-
другие гидравлические цементы;
-
глиноземистый цемент.
CBAM хочет понять четыре вещи для того, чтобы получить показатель: тонн CO₂ на тонну продукта.
-
Сколько CO₂ образуется прямо на заводе. Топливо + химические процессы.
-
Сколько электроэнергии потребляет производство и какова её углеродная интенсивность.
-
Какие углеродоёмкие материалы вошли в продукт. Для цемента особенно важны клинкер и кальцинированная глина.
-
Сколько готовой продукции произведено
Какова стоимость обязательств по CBAM при импорте цемента в ЕС и как её рассчитать?
Биржа углеродных единиц ECA. На 17 августа 2026 года рыночная цена разрешений на выбросы EU ETS (EUA) составляла около 81,83 €/т CO₂. В настоящем примере эта величина используется как иллюстративный рыночный ориентир. Официальная цена CBAM-сертификатов определяется Европейской комиссией: в 2026 году — ежеквартально, а с 2027 года — еженедельно.
Для серого цементного клинкера в действующем на 2026 год Implementing Regulation (EU) 2025/2620 установлен CBAM benchmark 0,666 т CO₂e на тонну клинкера. Для белого клинкера — 0,859 т CO₂e/т.
Но в 2026 году из этого benchmark ещё сохраняется 97,5% бесплатного покрытия. Европейская комиссия прямо указывает CBAM factor 97,5% для 2026 года, затем он постепенно уменьшается до нуля к 2034 году.
5. Упрощённый пример расчета CBAM: стоимость выбросов клинкера
Важно: этот расчёт показывает только влияние выбросов клинкера и используется для объяснения механизма. Это не полный расчёт CBAM для готового цемента. Полный расчет будет приведен ниже.
1. Определяем платную часть выбросов клинкера
Фактические выбросы клинкера: 0,82 т CO₂ / т клинкера. Ориентир CBAM benchmark 2026 с учётом сохраняющейся бесплатной части: 0,666 × 97,5% = 0,649 т CO₂ / т клинкера
Следовательно:
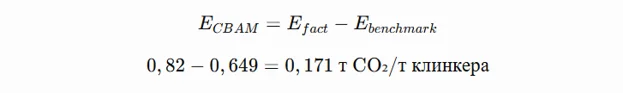
2. Рассчитываем углеродную стоимость 1 тонны клинкера
При цене углерода: 81,83 €/т CO₂
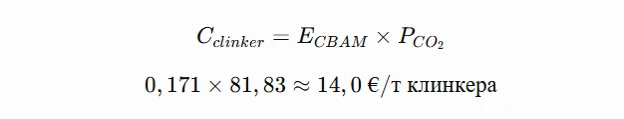
3. Переводим стоимость на 1 тонну цемента
Если в 1 тонне цемента содержится: 0,80–0,95 т клинкера, то:
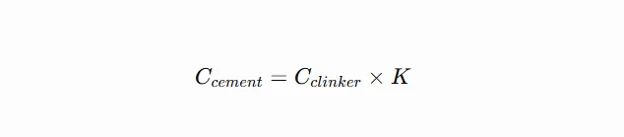
Где K — клинкер-фактор.
-
При 80% клинкера: 14×0,80=11,2 €/т цемента
-
При 95% клинкера: 14×0,95=13,3 €/т цемента
4. Рассчитываем стоимость партии 300 000 тонн цемента
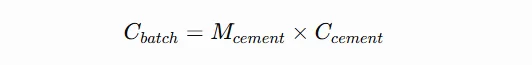
-
При клинкер-факторе 80%: 300000×11,2=3 360 000 €
-
При клинкер-факторе 95%: 300000×13,3=3 990 000 €
Итог
Партия: 300 000 т цемента. Ориентировочная углеродная стоимость доли клинкера по CBAM: ≈ 3,36–3,99 млн €
при следующих допущениях:
0,82 т CO₂/т клинкера — фактические выбросы
0,649 т CO₂/т — benchmark с учётом бесплатной части 2026 года
81,83 €/т CO₂ — используемая цена углерода
80–95% — доля клинкера в цементе
Универсальная формула для расчёт углеродной стоимости клинкера по CBAM для цемента
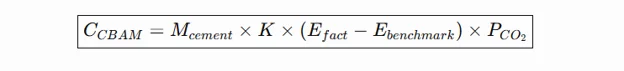
где:
Mcement — масса цемента, т
K — доля клинкера в цементе
Efact — фактические выбросы клинкера, т CO₂/т
Ebenchmark — учитываемый benchmark, т CO₂/т
PCO₂ — цена углерода, €/т CO₂
Упрощённый пример для иллюстрации. Фактическая обязанность CBAM рассчитывается с учётом конкретного товара, встроенных выбросов, CBAM benchmark, free allocation adjustment и уже уплаченной в стране происхождения цены углерода.
Бесплатное покрытие постепенно сокращается. По графику ЕС CBAM factor составляет 97,5% в 2026 году, 90% в 2028-м, 51,5% в 2030-м и 0% с 2034 года. Следовательно снижение клинкер-фактора перестаёт быть только экологической мерой и превращается в способ уменьшения будущих углеродных расходов. Здесь важно начинать изучать и внедрять инновационные технологии.
Расчёт показывает только влияние углеродной интенсивности клинкера. Полный расчёт встроенных выбросов цемента по CBAM включает также косвенные выбросы и другие предусмотренные методологией параметры.
Для цемента в окончательном режиме CBAM с 2026 года ситуация шире: цемент не входит в перечень товаров, для которых учитываются только прямые выбросы, следовательно, для цемента учитываются и прямые, и косвенные встроенные выбросы. Косвенные выбросы — это прежде всего выбросы от электроэнергии, потреблённой в производственном процессе. Для производства готового цемента отдельно учитывается электричество, используемое на помол, подготовку и обработку материалов; релевантными прекурсорами являются клинкер и кальцинированная глина.
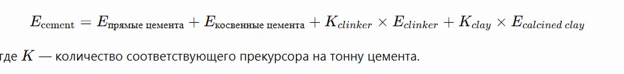
Проще говоря:
1 т цемента = выбросы клинкера + выбросы кальцинированной глины, если она есть + топливо при производстве цемента + электроэнергия на производство/помол цемента.
Именно поэтому CBAM называет цемент complex good — сложным товаром: его встроенные выбросы включают выбросы соответствующих прекурсоров.
Важно: с 2026 года для цемента CBAM учитывает и прямые, и косвенные встроенные выбросы. В новой методологии Еврокомиссии от 14 августа 2026 года прямо указано, что косвенные выбросы учитываются для товаров цементного сектора; это выбросы от производства электроэнергии, потреблённой при производстве. Кроме того, для цемента функциональная единица теперь привязана к тоннам содержащегося в продукте клинкера, поскольку именно содержание клинкера определяет значительную часть выбросов.
6. Полный модельный расчёт CBAM для 300 000 т цемента, практический пример.
Возьмём партию: 300 000 т обычного портландцемента и следующие допущения:
|
Параметр |
Допущение |
|
Партия цемента |
300 000 т |
|
Клинкер-фактор |
90% |
|
Количество клинкера |
270 000 т |
|
Прямые выбросы клинкера |
0,82 т CO₂/т клинкера |
|
Электропотребление всего производства |
100 кВт·ч/т цемента |
|
0,519 кг CO₂/кВт·ч |
|
|
Дополнительные прямые выбросы при помоле/сушке |
5 кг CO₂/т цемента |
|
Цена углерода |
81,83 €/т CO₂ |
|
Benchmark серого клинкера |
0,666 т CO₂/т клинкера |
|
CBAM factor 2026 |
97,5% |
1. Прямые выбросы клинкера
0,82×0,90=0,738 тCO2/т цемента или: 738 кг CO₂/т цемента. Добавляем принятые нами дополнительные прямые выбросы при производстве цемента: 738+5=743 кгCO2/т
2. Косвенные выбросы от электроэнергии
100 кВт⋅ч/т×0,519 кгCO2/кВт⋅ч = 51,9 кгCO2/т цемента. Для партии 300 000 т: 300 000×0,0519 = 15 570 тCO2
3. Общие встроенные выбросы
743+51,9=794,9 кгCO2/т цемента или: 0,7949 тCO2/т цемента. Для всей партии: 300000×0,7949 = 238 470 тCO2
4. Корректировка на бесплатное распределение в 2026 году
Для серого клинкера: 0,666×97,5 %=0,64935 тCO2/т клинкера. Но в нашей тонне цемента только 0,90 т клинкера, поэтому: 0,64935×0,90= 0,584415 тCO2/т цемента
5. Выбросы, на которые приходится обязательство CBAM
0,7949−0,584415=0,210485 тCO2/т цемента. То есть около: 210,5 кг CO₂ на каждую тонну цемента остаются в нашей модельной базе для расчёта стоимости CBAM.
6. Стоимость на 1 тонну цемента
При цене: 81,83 €/т CO₂
0,210485×81,83=17,22 €/т цемента
7. Стоимость для партии 300 000 тонн
300 000×17,22= 5 167 196 €
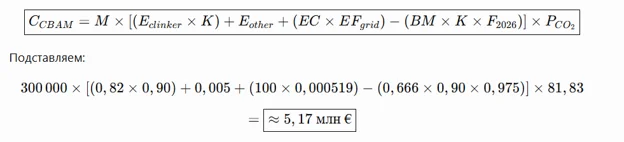
Иллюстративный расчёт. Использованы модельные значения электропотребления, коэффициента электроэнергии и дополнительных прямых выбросов. Фактический расчёт CBAM производится на основании верифицированных данных конкретной установки, применимой методологии, free-allocation adjustment и цены углерода, фактически уплаченной в стране происхождения.
7. Как стоимость обязательств по CBAM будет меняться до 2034 года
В 2026 году механизм CBAM ещё учитывает значительную часть бесплатного распределения квот EU ETS. Однако эта корректировка будет постепенно сокращаться и к 2034 году исчезнет полностью. Именно поэтому даже при неизменной технологии производства и неизменной фактической углеродной интенсивности цемента финансовая нагрузка по CBAM будет возрастать. Европейская комиссия прямо предусматривает постепенное введение CBAM синхронно с отказом от бесплатных квот EU ETS в период 2026–2034 годов.
Возьмём параметры полного модельного расчёта из предыдущего раздела:
-
партия цемента — 300 000 т;
-
клинкер-фактор — 90%;
-
общие встроенные выбросы — 0,7949 т CO₂/т цемента;
-
benchmark серого клинкера — 0,666 т CO₂/т клинкера;
-
все технологические параметры производства остаются неизменными.
Тогда изменение стоимости будет выглядеть следующим образом:
|
Год |
Сохраняющаяся бесплатная часть |
Выбросы для расчёта CBAM, т CO₂/т цемента |
При 81,83 €/т CO₂ |
При 90 €/т CO₂ |
При 100 €/т CO₂ |
|
2026 |
97,5% |
0,2105 |
5,17 млн € |
5,68 млн € |
6,31 млн € |
|
2028 |
90% |
0,2554 |
6,27 млн € |
6,90 млн € |
7,66 млн € |
|
2030 |
51,5% |
0,4862 |
11,94 млн € |
13,13 млн € |
14,59 млн € |
|
2034 |
0% |
0,7949 |
19,51 млн € |
21,46 млн € |
23,85 млн € |
Это не прогноз цены углерода, а сценарный расчёт: он показывает, как одна и та же партия цемента при одной и той же технологии производства будет получать всё большую углеродную стоимость по мере отмены бесплатного распределения.
При сохранении цены углерода на уровне 81,83 €/т CO₂ стоимость обязательств по CBAM для партии 300 000 т цемента в нашей модели возрастает:
2026 — около 5,17 млн €
2028 — около 6,27 млн €
2030 — около 11,94 млн €
2034 — около 19,51 млн €
То есть почти в 3,8 раза. А если цена углерода к 2034 году составит 100 €/т CO₂, стоимость для этой же партии при неизменной технологии приблизится к 23,85 млн €.
При этом фактическая цена CBAM-сертификатов не фиксирована заранее. В 2026 году Европейская комиссия рассчитывает её ежеквартально как средневзвешенную цену аукционов EU ETS, а с 2027 года расчёт становится еженедельным.
Не предпринимать действия тоже имеет стоимость. Если производитель не снижает углеродную интенсивность продукции, постепенная отмена бесплатного покрытия превращает каждую дополнительную тонну CO₂ в всё более значимый фактор себестоимости и конкурентоспособности.
Таким образом, вопрос декарбонизации цемента уже выходит далеко за рамки экологической повестки. Это вопрос технологии, себестоимости, доступа к экспортным рынкам и инвестициям. По мере роста цены углерода предприятиям становится экономически выгоднее снижать клинкер-фактор, повышать энергоэффективность, переходить на низкоуглеродную электроэнергию, внедрять улавливание CO₂ и развивать системы MRV.
8. Какие технологии позволяют снижать углеродную стоимость цемента
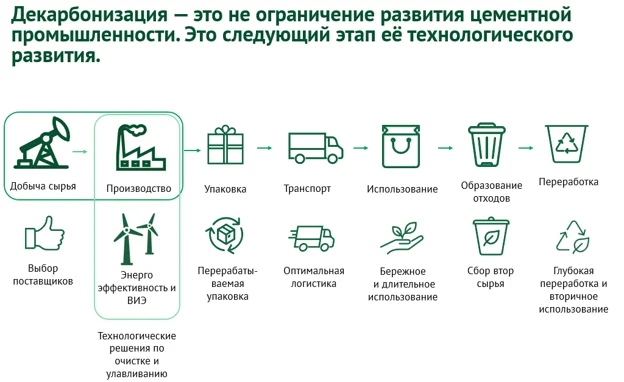
Декарбонизация цемента не сводится к одной технологии. Это последовательное изменение всего производственного процесса — от потребления энергии и состава цемента до улавливания и повторного использования CO₂.
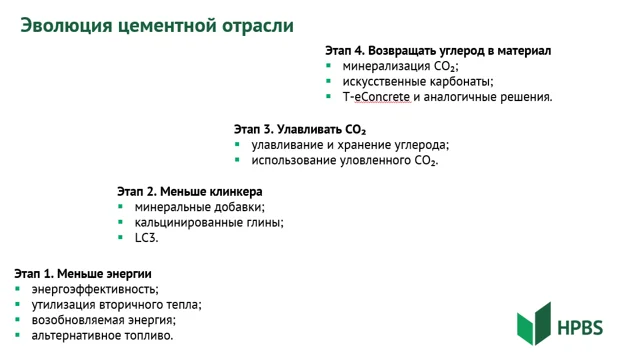
Первый уровень — меньше энергии и меньше углерода в энергии
К этому уровню относятся:
-
повышение энергоэффективности печей и оборудования;
-
утилизация вторичного тепла;
-
модернизация систем помола;
-
применение альтернативного топлива;
-
использование возобновляемой электроэнергии;
-
автоматизация и цифровизация управления энергопотреблением.
Эти меры сокращают прежде всего выбросы, связанные с топливом и электроэнергией.
Однако полностью решить проблему только энергетическими мерами невозможно: значительная часть CO₂ возникает непосредственно при химическом разложении известняка.
Второй уровень — меньше клинкера
Поскольку клинкер является основной углеродоёмкой, составляющей цемента, один из наиболее эффективных путей сокращения выбросов — уменьшение клинкер-фактора.
Для этого применяются дополнительные цементирующие материалы:
-
доменный шлак;
-
зола;
-
природные пуццоланы;
-
кальцинированные глины;
-
известняк.
Одним из примеров является технология LC3 — цемент на основе известняка и кальцинированной глины.
LC3 позволяет снизить содержание клинкера примерно до 50% и сократить выбросы CO₂ до 40% по сравнению с обычным портландцементом, при этом технология может внедряться на существующих цементных предприятиях с относительно ограниченными изменениями оборудования.
С точки зрения CBAM снижение клинкер-фактора становится не только экологическим, но и экономическим решением, поскольку доля клинкера непосредственно влияет на встроенные выбросы продукта.
Третий уровень — улавливание оставшегося CO₂
После реализации энергоэффективности, снижения клинкер-фактора и декарбонизации электроэнергии остаются процессные выбросы, которые трудно устранить технологически.
Поэтому следующий этап — технологии:
-
CCS — улавливание и геологическое хранение CO₂;
-
CCU — улавливание и использование CO₂.
Для цементной промышленности эти технологии особенно важны именно потому, что процессный CO₂ возникает независимо от того, каким источником энергии нагревается печь.
Четвёртый уровень — вернуть CO₂ обратно в строительный материал
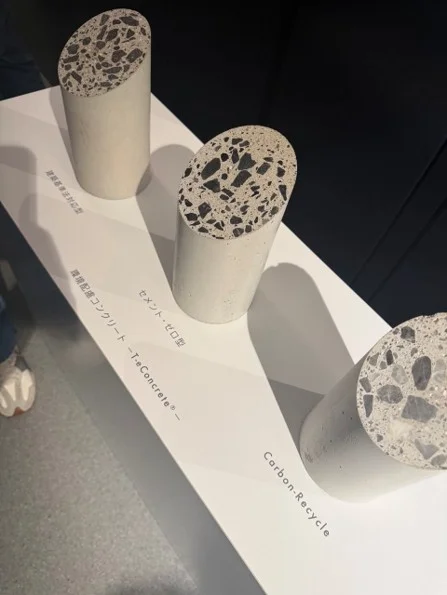
Следующее направление технологического развития — рассматривать CO₂ уже не только как отход, а как потенциальное сырьё. Один из примеров — японская технология T-eConcrete/Carbon-Recycle, разработанная Taisei Corporation. Уловленный CO₂ вступает в реакцию с кальцием и превращается в карбонат кальция, который затем используется при производстве бетона. Taisei сообщает, что современные варианты технологии способны фиксировать 98–171 кг CO₂ на 1 м³ бетона, а расчётный баланс отдельных составов достигает от −116 до −45 кг CO₂/м³. В январе 2026 года Taisei сообщила о получении технического подтверждения характеристик T-eConcrete/Carbon-Recycle для применения в сборных строительных изделиях, что показывает постепенный переход технологии от исследований к более широкому практическому применению.
Таким образом, технологическую эволюцию цементной отрасли можно представить следующим образом:
меньше энергии → меньше клинкера → улавливать CO₂ → возвращать CO₂ в материал.
И через все эти этапы проходит ещё одна обязательная система:
измерять → рассчитывать → подтверждать → управлять углеродной интенсивностью продукта.
Именно поэтому системы MRV становятся такой же частью технологической модернизации, как печь, кальцинатор или энергетическое оборудование.
9. Финансирование декарбонизации: программа CIF
Технологическая модернизация цементного производства требует значительного капитала. Поэтому для развивающихся экономик вопрос состоит не только в том, какие технологии существуют, но и в том, как профинансировать их внедрение.
Одним из таких механизмов является Climate Investment Funds — Климатические инвестиционные фонды (CIF).
В рамках CIF создана специальная Industry Decarbonization Program — Программа декарбонизации промышленности, ориентированная на снижение выбросов в трудно декарбонизируемых секторах, включая цемент, металлургию и химическую промышленность.
Общий объём программы заявлен на уровне до 1 млрд долларов США. Её задача — использовать льготный капитал CIF для снижения инвестиционных рисков и привлечения значительно большего объёма финансирования со стороны международных банков развития и частных инвесторов. Для Узбекистана эта возможность уже перешла из теоретической в практическую плоскость. В 2025 году Узбекистан участвовал в международном отборе в программу CIF Industry Decarbonization и занял 6-е место среди 26 стран, получив возможность привлекать льготные финансовые ресурсы для сокращения выбросов промышленности. В феврале 2026 года в Ташкенте состоялась специальная трёхдневная миссия CIF совместно с Министерством экономики и финансов Узбекистана и Всемирным банком для обсуждения направлений инвестиционной программы.
В рамках этих обсуждений рассматриваются:
-
модернизация промышленного производства;
-
повышение энергоэффективности;
-
внедрение чистых технологий;
-
эффективное использование ресурсов;
-
формирование инвестиционных проектов декарбонизации.
Для цементной промышленности это означает принципиально новую связку: CBAM создаёт экономический сигнал, технологии позволяют снижать выбросы, CIF может помочь профинансировать модернизацию. Поэтому подготовка предприятия к декарбонизации должна начинаться не с отдельной закупки оборудования, а с разработки инвестиционной логики проекта:
исходные выбросы → технические мероприятия → объём сокращения CO₂ → CAPEX/OPEX → экономический эффект → соответствие климатическим требованиям → структура финансирования.
10. Что это означает для цементной промышленности Узбекистана
Узбекистан находится в ситуации, когда несколько факторов совпали одновременно.
С одной стороны, в стране продолжаются урбанизация, развитие инфраструктуры и рост спроса на строительные материалы. UNDP отдельно отмечает, что увеличение спроса на цемент в Узбекистане усиливает значение вопроса декарбонизации отрасли. С другой стороны, международные рынки всё активнее начинают учитывать углеродную интенсивность промышленной продукции. Для производителя цемента это означает, что в ближайшие годы конкурентоспособность будет определяться уже не только: ценой, качеством и логистикой, но и количеством CO₂ на тонну продукта и способностью доказать этот показатель. В результате перед цементной отраслью Узбекистана формируется несколько практических задач:
1. Определить реальную углеродную интенсивность каждого предприятия
Необходимо перейти от усреднённых коэффициентов к фактическим данным:
-
расход известняка;
-
клинкер-фактор;
-
виды и объём топлива;
-
содержание углерода в сырье и топливе;
-
потребление электроэнергии;
-
собственная генерация;
-
альтернативное топливо;
-
выпуск клинкера и цемента по видам продукции.
Для использования фактических данных в CBAM они должны соответствовать установленной методологии и требованиям к верификации. Европейская комиссия подчёркивает, что заявленные фактические embedded emissions должны быть подтверждены аккредитованным верификатором.
2. Построить кривую стоимости декарбонизации
Для каждого предприятия необходимо понять:
какая технология → сколько стоит → сколько тонн CO₂ сокращает → сколько углеродных расходов позволяет избежать.
Например, экономический эффект от:
-
снижения клинкер-фактора;
-
модернизации печи;
-
перехода на альтернативное топливо;
-
собственной солнечной генерации;
-
утилизации тепла;
-
технологий CCS/CCU
может быть сопоставлен со стоимостью сохранения существующей углеродной интенсивности в условиях CBAM.
3. Начать рассматривать углерод как финансовый показатель
До недавнего времени выбросы CO₂ для большинства промышленных предприятий были преимущественно экологическим показателем. CBAM меняет эту логику. Теперь: 1 тонна CO₂ × цена углерода = финансовая стоимость. Следовательно, каждая тонна предотвращённых выбросов потенциально приобретает измеримый экономический эффект.
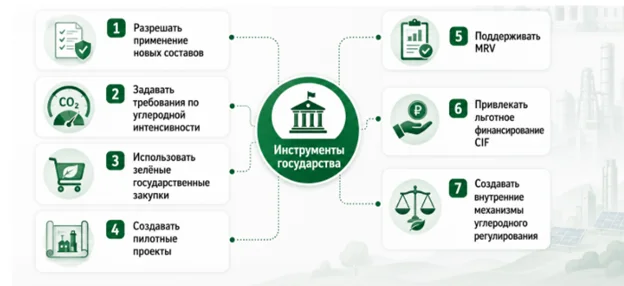
4. Соединить промышленную политику, стандарты и финансирование
Низкоуглеродный цемент не сможет масштабироваться только усилиями производителя.
Необходима система, включающая:
-
стандарты, разрешающие применение новых составов цемента;
-
требования к углеродной интенсивности;
-
систему MRV;
-
зелёные государственные закупки;
-
демонстрационные и пилотные проекты;
-
льготное финансирование;
-
подготовку кадров;
-
развитие национальной системы углеродного регулирования.
Именно на пересечении этих инструментов появляется возможность сделать декарбонизацию не дополнительной нагрузкой на отрасль, а механизмом модернизации промышленности.
Сегодня для Узбекистана совпадают сразу несколько обстоятельств:
-
есть рынок — стране необходимо продолжать строительство и развитие инфраструктуры;
-
есть экономический сигнал — CBAM и развитие глобального углеродного регулирования;
-
есть технологии — от энергоэффективности и снижения клинкер-фактора до LC3, CCS/CCU и минерализации CO₂;
-
появляется финансирование — в том числе через программу CIF Industry Decarbonization.
Поэтому задача следующего этапа — соединить эти четыре элемента в конкретные инвестиционные проекты. Декарбонизация цементной промышленности — это технологическая модернизации, стоимости продукции, доступа к финансированию, экспорта и долгосрочной конкурентоспособности промышленности Узбекистана. Именно поэтому углеродный след постепенно становится новой характеристикой цемента — наряду с его ценой, качеством и прочностью.
Дополнительная информация: